


🔍روند تولید
فرآیند تولید لوله های فولادی بدون درز از نظر مسیر فرآیند و اقدامات احتیاطی بسته به نوع محصول نهایی متفاوت استداغ - نوردلوله یاسرد - ترسیم شده/سرد - Rolledلوله.
آماده سازی و بازرسی از لوله های لوله → گرم کردن بیلت های لوله → سوراخ کردن → لوله نورد → اندازه → خنک کننده و صاف کردن → انتخاب فرآیندهای بعدی:
①→HOT - مسیر محصول نهایی نورد→ عملیات حرارتی → اتمام و بازرسی → ورود انبار
②→نقاشی سرد/مسیر نورد سرد→ سر خاموش → بازپخت → ترشی و روانکاری → نقاشی سرد/نورد سرد → عملیات حرارتی → صافی → اتمام و بازرسی → ورود انبار
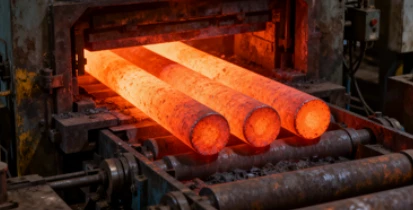


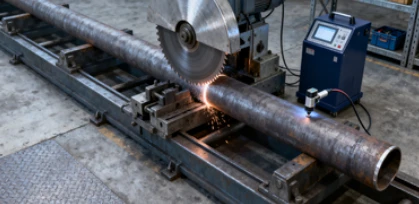
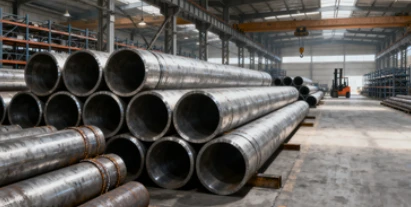
🔧 جزئیات فرآیند کلیدی و کنترل کیفیت
فرآیندهای اصلی لوله های فولادی بدون درز {{0} نورد شده
1. آماده سازی و بازرسی از خالی لوله ها
اقدامات احتیاطی: اطمینان از اینكه سطح خالی لوله صاف است ، عاری از ترک ، چین ، زخم و سایر نقص ها ضروری است. ترکیب شیمیایی فولاد (مانند محتوای عناصر آلیاژ و عناصر مضر) مبنای اصلی تدوین پارامترهای فرآیند بعدی است و به طور مستقیم بر عملکرد نهایی لوله های فولادی تأثیر می گذارد.
2. گرم کردن لوله خالی
توجه: دمای گرمایش معمولاً در 1000-1200 درجه سانتیگراد کنترل می شود. نکته اصلی در یکنواختی و پایداری دما در داخل کوره نهفته است و از گرمای بیش از حد یا گرم شدن جلوگیری می کند ، در غیر این صورت منجر به ضخامت دیواره ناهموار لوله های مویرگی یا ترک های داخلی در هنگام سوراخ می شود.
3.
توجه: این یک گام مهم در پیچ زدن لوله های جامد به لوله های خشن توخالی است. پارامترهای دستگاه پانچ (مانند سرعت غلتک و موقعیت بالا) باید مطابق نوع و مشخصات فولاد تنظیم منطقی شوند. دستگاه مشتی غلتکی مخروطی بسیار کارآمد است و از کیفیت محصول خوبی برخوردار است.
4. نورد و اندازه لوله
توجه: فرآیند نورد لوله با هدف کاهش دیوار ، گسترش و از بین بردن استرس داخلی لوله خشن انجام می شود. اندازه گیری صحت قطر بیرونی نهایی و ضخامت دیواره لوله فولادی را تضمین می کند. لازم است پارامترهای فرآیند و کیفیت ابزار هر فرآیند تغییر شکل (مانند سطح سطح قالب و شرایط روغن کاری) را به طور دقیق کنترل کنید.
5. عملیات حرارتی
توجه: از عملیات حرارتی (مانند بازپخت و عادی سازی) برای بهبود ریزساختار و خصوصیات مکانیکی لوله های فولادی استفاده می شود. دمای گرمایش ، زمان نگه داشتن و میزان خنک کننده باید دقیقاً کنترل شود تا اطمینان حاصل شود که عملکرد مطابق با استانداردها و از بین بردن استرس باقیمانده است.
🏗️ فرآیندهای دیفرانسیل کلیدی سرد - کشیده/سرد-} لوله های فولادی بدون درز نورد
فرآیندهای نورد سرد/نورد سرد معمولاً پس از به دست آوردن لوله های خشن از طریق سوراخ کردن ، با هدف تولید لوله های فولادی با ابعاد کوچکتر ، دقت بالاتر و سطوح نرم تر ، شروع به انشعاب می کنند.
1. با سر شروع کنید
توجه: یک انتهای لوله نازک تر (سر) را بچرخانید تا بتواند در هنگام نقاشی سرد از قالب عبور کند. برای اطمینان از قدرت قسمت پیشرو و جلوگیری از شکستن آن در طی مراحل ترسیم.
ترتیب. آنیلایینگ و ترشی
توجه: بازپخت (عملیات حرارتی میانی) برای نرم شدن لوله فولادی انجام می شود و انعطاف پذیری آن را برای تغییر شکل بزرگ بعدی تغییر شکل سرد/نورد سرد انجام می دهد. ترشی برای از بین بردن مقیاس اکسید آهن تولید شده در هنگام بازپخت استفاده می شود. اگر تعداد زیادی از حباب ها پس از ترشی روی سطح ظاهر شوند ، ممکن است نشان دهد که کیفیت لوله فولادی استانداردها را برآورده نمی کند.
3. نقاشی سرد/نورد سرد
توجه: این روند اصلی تغییر شکل در کار سرماخوردگی است. معمولاً به پاس های متعدد نیاز دارد و ممکن است پس از هر پاس ، آنیلاسیون میانی مورد نیاز باشد. از ابزارها (تاپ ها ، قالب ها) با سطح بالایی (مانند RA0.4 یا بالاتر) و از روغن کاری خوب برای کنترل دقت بعدی و جلوگیری از نقص سطح (مانند خراش ، خطوط مستقیم) باید استفاده شود.
✅ بازرسی با کیفیت در سراسر
کنترل کیفیت لوله های فولادی یکپارچه در کل فرآیند تولید انجام می شود. پیوندهای و استانداردهای اصلی بازرسی به شرح زیر است:
| نوع بازرسی | پروژه ها و استانداردهای خاص | روشهای اصلی بازرسی |
| ابعاد و شکل های هندسی | قطر بیرونی ، ضخامت دیواره ، بیضوی ، انحنای و قسمت انتهایی صورت و غیره باید با انحراف مجاز استانداردها مطابقت داشته باشد | کالیپر ، میکرومتر ، سنجهای ضخامت اولتراسونیک ، حاکمان ، سطح و غیره |
| کیفیت سطح | سطح نباید هیچ نقص خطرناکی مانند ترک ، چین های داخلی ، چین های خارجی ، خرد کردن یا لایه لایه شدن داشته باشد. عمق نقص های عمومی مانند جیب ، خطوط آبی و خراش نیز باید در محدوده مشخص شده باشد | روشهای آزمایش مخرب غیر - مانند بازرسی بصری دستی ، آزمایش جریان گرداب (ET) ، آزمایش اولتراسونیک (UT) و آزمایش ذرات مغناطیسی (MT) |
|
خصوصیات فیزیکی ، شیمیایی و فرآیند
|
این شامل خواص مکانیکی در دمای اتاق (استحکام کششی ، استحکام عملکرد و غیره) ، خواص درجه حرارت بالا/پایین ، ساختار متالوگرافی و خصوصیات فرآیند (صاف کردن ، شعله ور ، خمش ، آزمایش هیدرواستاتیک) و غیره است. | دستگاه های آزمایش کششی ، دستگاه های آزمایش ضربه ، آزمایش کننده های سختی ، دستگاه های تست صاف کننده ، میکروسکوپ های متالوگرافی و غیره |
💎پیشنهادات خلاصه و انتخاب
به طور کلی ، فرآیند نورد داغ- برای ساخت لوله های فولادی دیواری بزرگ - - با راندمان بالا مناسب تر است ، اما دقت ابعادی و سطح آن نسبتاً کم است. فرآیندهای نورد سرد/نورد سرد برای تولید قطر کوچک - ، نازک- Walled ، High- دقت و سطح بالا- سطح-}}}}}- ، اما روند پیچیده تر است و هزینه آن نیز بالاتر است.
هنگام انتخاب یا ارزیابی لوله های فولادی یکپارچه ، می توانید:
• برنامه را روشن کنید:
الزامات اصلی ترکیب شیمیایی ، خصوصیات مکانیکی و عملکرد تکنولوژیکی لوله فولادی را بر اساس این که آیا برای حمل و نقل سیال ، ساختار مکانیکی یا تجهیزات فشار بالا {0 {0 استفاده می شود ، تعیین کنید.
• روی شاخص های کلیدی تمرکز کنید:
برای اجزای ساختاری ، ابعاد هندسی و قدرت بسیار مهم هستند. هنگامی که در محیط های خورنده یا برای حمل و نقل سیال استفاده می شود ، ترکیب شیمیایی ، کیفیت سطح و مقاومت در برابر خوردگی حتی از اهمیت بیشتری برخوردار است.




